
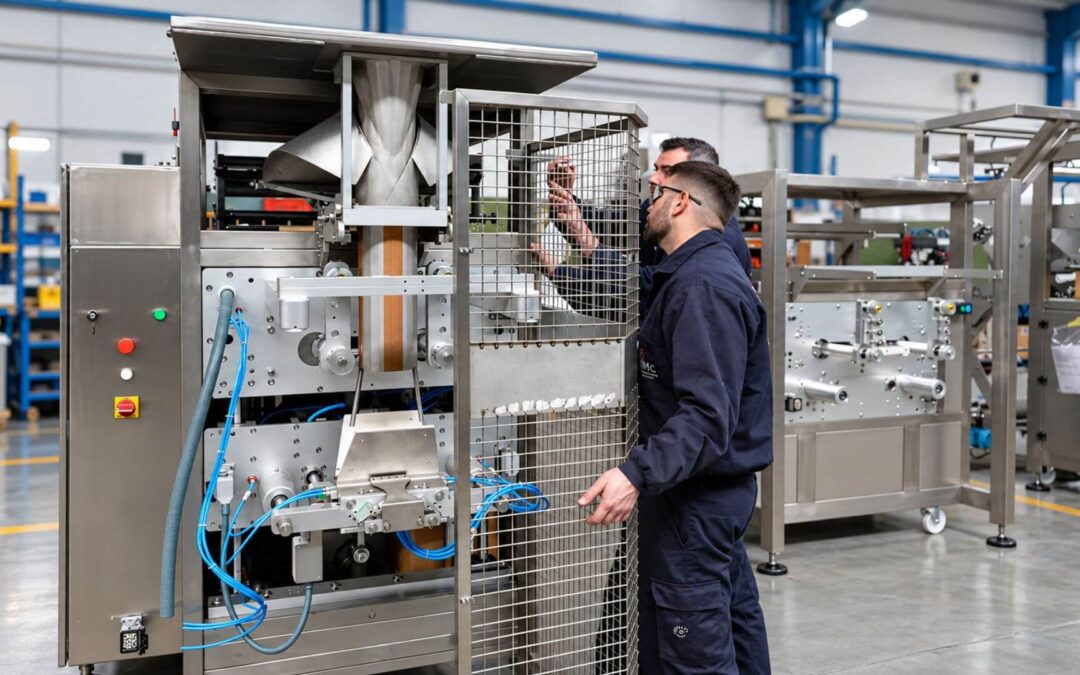
Una envasadora vertical puede completar miles de ciclos en un solo turno. Cada uno de ellos implica arrastrar film, sellar, cortar y dosificar con precisión. Con ese ritmo, el desgaste no es una posibilidad, es una certeza. La única decisión real es si se gestiona de forma planificada o si se deja que aparezca en forma de avería.
Por qué el mantenimiento preventivo es clave en una envasadora vertical
El mantenimiento preventivo de las máquinas de envasado vertical consiste en detectar desgastes, desajustes y anomalías antes de que provoquen una parada. En esta guía repasamos qué elementos requieren más atención, cómo organizar las revisiones y qué señales indican que algo empieza a fallar.
Lo que cuesta de verdad una parada imprevista
Cuando una envasadora se detiene sin aviso, el problema rara vez se queda en la máquina. Se interrumpe la alimentación de producto, se acumulan pedidos, hay que reorganizar turnos y, en muchos casos, se pierde el producto y el film que estaban en proceso. Si además la avería ocurre en plena campaña o en el momento de mayor carga, el impacto se multiplica.
El mantenimiento correctivo tiene otro coste menos visible: no permite elegir el momento. La reparación se hace cuando la máquina lo impone, a veces sin el repuesto disponible y con prisa por volver a producir. El preventivo invierte esa lógica. Las intervenciones se programan en los momentos de menor carga, con los repuestos preparados y sin improvisar.
Qué aporta un buen plan de mantenimiento preventivo
El beneficio más evidente es la reducción de paradas inesperadas. Una correa de arrastre con desgaste, una resistencia que pierde rendimiento o una cuchilla que empieza a cortar mal son problemas fáciles de resolver si se detectan a tiempo, y costosos si se dejan avanzar.
El segundo es la calidad del envase. Muchas pérdidas de precisión no provocan una avería, pero sí envases con sellados débiles, longitudes irregulares o diferencias de peso. Son fallos silenciosos que se traducen en rechazos, reclamaciones y merma de producto y film.
El tercero es la vida útil del equipo. Una máquina limpia, bien lubricada y calibrada trabaja con menos esfuerzo mecánico y eléctrico, lo que retrasa el desgaste de sus componentes y protege la inversión realizada.
Y el cuarto, quizá el más valorado por los responsables de planta, es la previsibilidad. Cuando la maquinaria trabaja dentro de sus parámetros, la producción se puede planificar con confianza.
Los puntos críticos de una envasadora vertical
Cada instalación es distinta, pero hay elementos que concentran la mayor parte del desgaste y que deben estar siempre en el plan de revisiones.
Mordazas y sistema de sellado
Son el corazón de la calidad del envase. Trabajan en cada ciclo con temperatura, presión y tiempo, y cualquier desviación se nota en el cierre. Conviene revisar el estado de las superficies de contacto, las resistencias, los termopares y los mecanismos de apertura y cierre, y comprobar que los parámetros siguen ajustados al film que se está utilizando.
Cuchilla de corte
Es uno de los componentes de desgaste más habituales y uno de los más olvidados. Una cuchilla con el filo gastado produce cortes irregulares, bolsas que no se separan correctamente y rebabas en el envase. Su revisión y sustitución deben estar programadas, no depender de que el problema se haga visible.
Sistema de arrastre del film
El film debe avanzar de forma uniforme y con la tensión adecuada. Las correas de arrastre, los rodillos, los motores y la fotocélula de lectura de marca determinan que cada bolsa tenga la longitud correcta y que la impresión quede bien posicionada. Un desgaste en las correas o una fotocélula sucia bastan para descentrar la producción.
Dosificación y pesaje
Cuando la envasadora trabaja integrada con una pesadora o un dosificador, su calibración es crítica. Una desviación de pocos gramos, repetida durante miles de ciclos, se convierte en una pérdida de producto considerable o en envases por debajo del peso declarado.
Neumática
Cilindros, electroválvulas, racores, tubos y reguladores deben revisarse para detectar fugas y pérdidas de presión. Una fuga pequeña no detiene la máquina, pero aumenta el consumo de aire comprimido y puede alterar el comportamiento de las mordazas o de otros movimientos.
Elementos mecánicos, eléctricos y electrónicos
Rodamientos, ejes, cadenas, engranajes, servomotores, sensores y cuadros eléctricos completan la lista. En estos elementos, los ruidos, las vibraciones o las temperaturas anómalas suelen ser la primera señal de alarma. Las intervenciones eléctricas y electrónicas deben realizarlas siempre técnicos cualificados.
Un plan orientativo por frecuencias
No existe una periodicidad válida para todas las máquinas. Depende de las horas de trabajo, los ciclos, el producto, el entorno y las indicaciones del fabricante. Aun así, la mayoría de planes siguen una estructura similar:
| Frecuencia | Quién | Tareas habituales |
|---|---|---|
| Diaria | Operario formado | Limpieza de mordazas y zona de sellado, retirada de restos de producto, revisión visual de los envases, comprobación de la presión de aire, limpieza de la fotocélula |
| Semanal | Operario o mantenimiento | Estado de las correas de arrastre, filo de la cuchilla, fugas neumáticas audibles, tensión del film |
| Mensual | Mantenimiento | Lubricación según manual, revisión de rodamientos y transmisiones, comprobación de resistencias y termopares, verificación de la calibración de pesaje |
| Programada | Técnico cualificado | Revisión eléctrica y electrónica, sustitución planificada de componentes de desgaste, ajuste completo de parámetros |
Lo importante no es copiar esta tabla, sino que el plan esté documentado, asignado a personas concretas y registrado. Un plan que no se registra acaba dependiendo de la memoria de quien lo ejecuta.
Síntomas que conviene no ignorar
Muchas averías avisan antes de producirse. Esta tabla recoge algunas de las señales más habituales y su origen probable:
| Síntoma | Causa probable |
|---|---|
| Sellado débil, irregular o con arrugas | Temperatura o presión fuera de parámetros, superficies de mordaza desgastadas o sucias |
| Bolsas de longitud variable | Desgaste en correas de arrastre, fotocélula sucia o mal ajustada |
| Impresión descentrada | Fallo en la lectura de marca o tensión irregular del film |
| Corte incompleto o con rebabas | Cuchilla desgastada o mal ajustada |
| Diferencias de peso entre envases | Descalibración del sistema de pesaje o dosificación |
| Ruidos o vibraciones nuevas | Rodamientos, transmisiones u holguras mecánicas |
| Movimientos lentos o irregulares | Fugas neumáticas o pérdida de presión |
El papel del operario
Ningún sistema de control sustituye a quien trabaja cada día junto a la máquina. El operario suele ser el primero en notar un ruido distinto, una vibración nueva o un sellado que ya no es igual. Para que esa percepción sirva de algo, necesita dos cosas: formación para saber qué observar y un canal claro para comunicarlo. Invertir en ambas es una de las formas más rentables de mantenimiento preventivo.
La limpieza también es mantenimiento
Los restos de producto, el polvo y los recortes de film interfieren en sensores, mecanismos móviles y zonas de sellado. Por eso, en una envasadora vertical, limpieza y fiabilidad van de la mano. El protocolo debe adaptarse al producto: no requiere lo mismo una línea de granulados que una de productos pulverulentos, congelados o alimentarios con exigencias higiénicas específicas.
Una buena máquina se demuestra con los años
Fabricar una envasadora precisa es el punto de partida. Que mantenga esa precisión después de millones de ciclos depende de cómo se cuide durante toda su vida útil.
En Innovaciones Mecánicas Campollano diseñamos y fabricamos soluciones de envasado vertical pensando en las condiciones reales de cada producción, y acompañamos a nuestros clientes con instalación y soporte técnico. Si quieres definir un plan de mantenimiento adaptado a tu línea o revisar el estado de tu equipo, contacta con nuestro equipo técnico.
Preguntas frecuentes sobre el mantenimiento de máquinas de envasado vertical
¿Cada cuánto tiempo debe hacerse el mantenimiento de una envasadora vertical?
No existe una frecuencia única válida para todas las instalaciones. Depende de las horas de trabajo, el número de ciclos, el tipo de producto y las condiciones de la planta. Lo habitual es combinar comprobaciones diarias realizadas por el operario, como la limpieza de mordazas, la revisión visual del sellado o la presión de aire, con revisiones semanales y mensuales e intervenciones técnicas programadas según las indicaciones del fabricante. Lo importante es que el plan esté documentado y se cumpla de forma sistemática.
¿Qué partes de una envasadora vertical sufren más desgaste?
Las que trabajan en cada ciclo en contacto directo con el film. Las mordazas de sellado y sus resistencias, la cuchilla de corte y las correas de arrastre del film suelen ser los primeros elementos en mostrar desgaste. Los componentes neumáticos, los rodamientos y los sensores también necesitan revisión periódica, especialmente en entornos con polvo, humedad o productos pulverulentos.
¿Qué diferencia hay entre mantenimiento preventivo y mantenimiento correctivo?
El mantenimiento preventivo se planifica para detectar desgastes y desajustes antes de que provoquen una avería. El correctivo se aplica cuando el fallo ya se ha producido, normalmente con la línea parada y sin poder elegir el momento. Ninguna planta elimina por completo el correctivo, pero cuanto mayor es el peso del preventivo, menos imprevistos afectan a la producción.
¿Qué es el mantenimiento predictivo y en qué se diferencia del preventivo? (opcional)
El preventivo se organiza por calendario o por horas de funcionamiento. El predictivo se basa en datos reales del estado de la máquina, como vibraciones, temperaturas, consumos o contadores de ciclos, para intervenir cuando los indicadores lo aconsejan. Requiere sistemas de monitorización, por lo que no todas las instalaciones lo aplican, pero ambos enfoques pueden complementarse.
¿El mantenimiento preventivo puede reducir las paradas de producción?
Sí. Una revisión periódica permite identificar componentes desgastados, holguras o pequeñas anomalías antes de que detengan la línea. Además, permite programar las intervenciones en los momentos de menor carga y tener preparados los repuestos necesarios. La parada sigue existiendo, pero se produce cuando se ha decidido y no cuando la máquina lo impone.
¿Puede un mal mantenimiento afectar a la calidad del envase?
Sí, y muchas veces es el primer síntoma visible. Sellados débiles o irregulares, bolsas de longitud variable, errores en la lectura de la marca de impresión o diferencias de peso entre envases suelen tener su origen en mordazas desgastadas, problemas de arrastre del film o calibraciones desajustadas. El resultado son rechazos, merma de producto y un mayor consumo de film.
¿Quién debe realizar el mantenimiento de una máquina de envasado vertical?
El operario, siempre que esté formado para ello, puede encargarse de la inspección visual, la limpieza y las comprobaciones básicas del día a día. Las intervenciones mecánicas, eléctricas, electrónicas o de calibración corresponden a personal técnico cualificado de nuestra empresa. En cualquier caso, toda intervención debe hacerse con la máquina desconectada y consignada, siguiendo las instrucciones del manual.
¿Innovaciones Mecánicas Campollano ofrece soporte técnico para el mantenimiento?
Sí. Además de diseñar y fabricar envasadoras verticales, acompañamos a nuestros clientes con soporte técnico. Si necesitas definir un plan de mantenimiento adaptado a tu producción o revisar el estado de tu equipo, puedes contactar con nuestro equipo técnico