
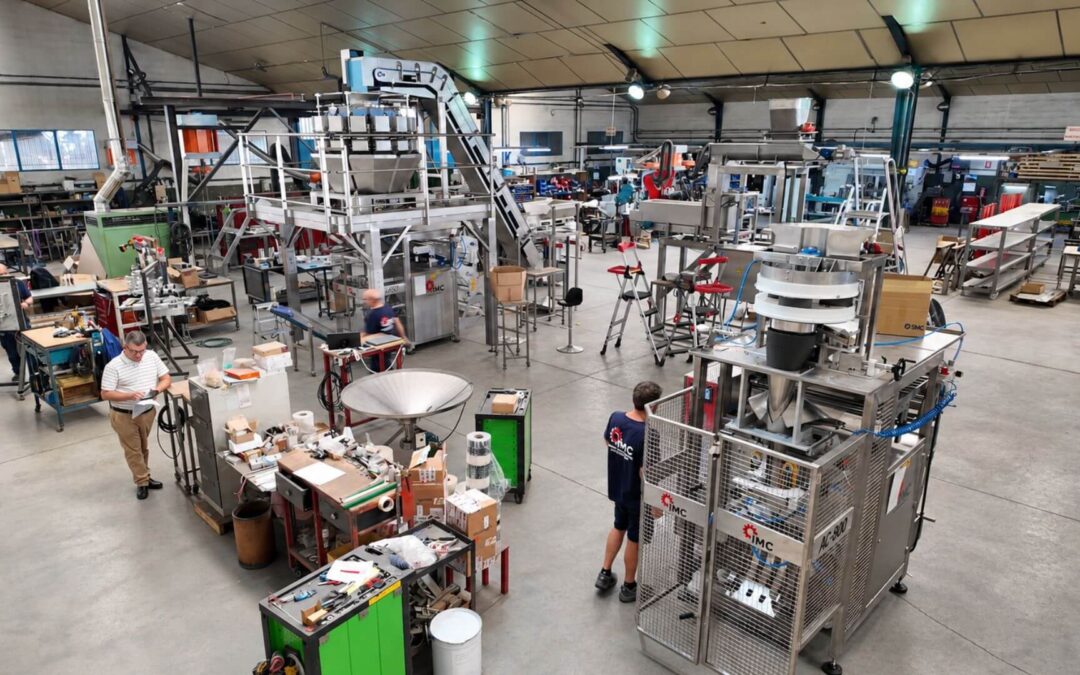
Automatizar una línea de envasado no consiste solo en ahorrar personal. Bien planteada, aporta estabilidad, menos producto regalado y una planta más fácil de planificar. Cuando una empresa empieza a plantearse automatizar su línea de envasado, la primera pregunta suele llegar rápido: ¿cuántos puestos podemos ahorrar?
La pregunta que suele llegar primero
Es una pregunta lógica. Una inversión en maquinaria tiene que justificarse y el coste de personal es una de las partidas más visibles. Pero si el análisis se queda ahí, deja fuera buena parte de lo que aporta una automatización bien planteada: un proceso más estable, menos producto regalado, menos paradas imprevistas y una planta más fácil de planificar.
Por eso proponemos cambiar el punto de partida. En lugar de preguntar cuánta mano de obra se puede eliminar, conviene preguntar cómo debería funcionar el proceso para ser más eficiente. La respuesta a la segunda pregunta suele incluir la primera. Casi nunca ocurre al revés.
Automatizar empieza por el proceso, no por la máquina
Automatizar es incorporar tecnología que ejecute, controle o supervise fases del proceso con una precisión y una repetibilidad definidas. En la práctica, el error más habitual es empezar por el final: «necesitamos una envasadora vertical más rápida».
Antes de hablar de modelos o velocidades hay que mirar la línea completa:
- Cómo llega el producto a la envasadora y en qué estado: granulometría, humedad, fragilidad, tendencia a apelmazarse.
- Qué ocurre después: control de peso, detección de metales, encajado, paletizado.
- Dónde se acumulan las esperas y dónde se producen las paradas.
- Cuántos formatos se trabajan y con qué frecuencia se cambia de uno a otro.
- Qué tareas obligan a una intervención manual constante o suponen más carga física.
- Qué puntos afectan a la calidad final del envase: soldadura, hermeticidad, presentación.
Una envasadora capaz de trabajar a 80 bolsas por minuto no aporta nada si la alimentación solo puede servir producto para 50, o si el final de línea no absorbe lo que sale. La máquina importa, pero el punto de partida es siempre el proceso.
Personas: de la tarea repetitiva al control del proceso
Automatizar y reducir plantilla se asocian casi por reflejo. Sin embargo, en muchas plantas lo que ocurre es una reasignación. La persona que pasaba el turno pesando a mano, rellenando tolvas o cerrando bolsas pasa a ocuparse de tareas en las que su criterio sí marca la diferencia: supervisar la línea, resolver incidencias, hacer controles de calidad, preparar bobinas y materiales, ejecutar cambios de formato o colaborar en el mantenimiento preventivo.
Esto no resta importancia al coste laboral, que es real y forma parte de cualquier cálculo de retorno. Se trata de decidir qué hace mejor cada uno. La máquina repite sin cansarse. La persona detecta lo que no encaja, decide y corrige.
Hay además un factor que pesa cada vez más en muchas zonas industriales: la dificultad para cubrir y retener puestos repetitivos o con carga física. En esos casos, automatizar no es una forma de reducir plantilla. Es la forma de seguir produciendo con la plantilla que se tiene.
La bolsa diez mil tiene que ser igual que la primera
En envasado, hacer bien una bolsa no tiene mérito. Lo difícil es que la bolsa diez mil salga igual que la primera.
Ahí está uno de los beneficios más claros de la automatización. Un sistema bien diseñado, ajustado y mantenido trabaja dentro de unos márgenes controlados ciclo tras ciclo. Según el proceso, eso significa controlar variables como el peso o volumen dosificado, la temperatura y el tiempo de soldadura, el arrastre del film, la posición del corte o la secuencia de operaciones.
El peso merece mención aparte. Cuando la dosificación varía mucho, la empresa tiende a protegerse llenando por encima del peso nominal para no incumplir. Ese sobrellenado es producto que se regala. Un ejemplo ilustrativo: 2 gramos de más en una bolsa de 500 g, en una línea que produce 20.000 bolsas al día, suponen 40 kg diarios que salen de fábrica sin cobrarse.
Reducir la dispersión del peso permite ajustar el objetivo más cerca del nominal sin salirse de la normativa. En productos de valor medio o alto, esa diferencia se nota rápido en la cuenta de resultados.
Un proceso previsible se planifica mejor
Para una dirección de operaciones, el problema no siempre es producir más. Muchas veces es saber cuánto se va a producir. Una línea con demasiadas variables manuales rinde distinto según el turno, el operario o el día, y eso complica comprometer plazos con los clientes.
Cuando se conocen las velocidades reales, los tiempos de cambio de formato y de bobina y el comportamiento de la línea con cada producto, planificar resulta mucho más sencillo. Se pueden programar turnos con más precisión, asumir pedidos con menos margen de seguridad, ajustar el aprovisionamiento de film y materia prima e identificar dónde está de verdad el cuello de botella.
Además, una línea automatizada puede registrar datos de producción, paradas y pesos. Eso facilita la trazabilidad y da una base objetiva para tomar decisiones, en lugar de depender de impresiones.
Más rápido no siempre es mejor
La velocidad es un objetivo legítimo, pero rara vez debería ser el único. En algunos proyectos lo prioritario es dosificar con más precisión. En otros, manipular menos un producto frágil, como snacks, frutos secos o galletas, para que llegue entero al consumidor. En plantas que trabajan muchas referencias en lotes cortos, lo decisivo suele ser reducir el tiempo de cambio de formato. Y en otros casos el objetivo es mejorar la ergonomía, la hermeticidad del envase o la trazabilidad.
Una envasadora muy rápida que pasa una hora parada en cada cambio de formato puede producir menos al final de la semana que otra más lenta que cambia en minutos. Por eso la pregunta previa es siempre la misma: ¿qué problema productivo queremos resolver?
Nuevas capacidades en planta
Cuando cambia la tecnología, cambian también los perfiles. Una línea que antes requería intervención manual constante pasa a necesitar personas capaces de operarla, ajustar parámetros desde el panel, interpretar alarmas, hacer cambios de formato con rapidez y mantener la máquina en buen estado.
Eso exige formación, y conviene planificarla desde el inicio del proyecto, no cuando la máquina ya está instalada. La conversación con Recursos Humanos no debería limitarse a cuántas personas hacen falta. Debería centrarse en qué capacidades necesita la planta para sacar partido a la inversión.
Una máquina excelente manejada por un equipo sin formación rinde por debajo de lo que puede dar.
Cuándo merece la pena estudiarlo
Estas situaciones suelen indicar que hay margen de mejora en la línea:
- Cuesta mantener un ritmo de producción estable entre turnos.
- Los pesos o las dosificaciones tienen tanta dispersión que obligan a sobrellenar.
- Hay tareas repetitivas o con carga física que concentran mucha mano de obra o son difíciles de cubrir.
- Un cuello de botella limita el rendimiento de toda la línea.
- Los cambios de formato son lentos y la planta trabaja muchas referencias.
- La empresa necesita crecer en capacidad sin perder control sobre el proceso.
Nada de esto se resuelve solo con instalar una máquina. Lo que indica es que vale la pena analizar el proceso técnicamente.
Cómo lo abordamos en Innovaciones Mecánicas Campollano
En Innovaciones Mecánicas Campollano diseñamos y fabricamos en España envasadoras verticales y soluciones de pesaje, dosificación e integración de línea para clientes de toda Europa y de otros mercados internacionales.
Nuestro trabajo empieza por entender cómo produce cada cliente antes de proponer una máquina: el producto, los formatos, los ritmos, el espacio disponible, cómo se alimenta la envasadora y qué ocurre antes y después. Cada instalación tiene sus condicionantes, y una solución solo tiene sentido si encaja en el proceso real. Automatizar una operación que luego genera un problema en la fase siguiente no elimina el cuello de botella. Solo lo cambia de sitio.
La mejor automatización no es la que elimina más intervención humana. Es la que consigue que máquina, personas y producto trabajen de forma coordinada, con un proceso estable, medible y preparado para crecer.
¿Estás valorando automatizar o mejorar tu línea de envasado? Cuéntanos qué produces, en qué formatos y qué te gustaría resolver. Analizar bien el proceso es el primer paso, y es justo por donde empezamos.